
Detectie of meting
Definieer welke kenmerken zichtbaar moeten zijn en welke tolerantie, codekwaliteit of defectgrens geldt.
Machine vision voor productie
Productvariatie, korte cyclustijden en handmatige controles bepalen welke beeldvorming en automatisering haalbaar zijn. Kies hieronder eerst het productieprobleem. De camera, lens, belichting, software en machinekoppeling volgen uit die opgave.

Kies op productieprobleem
Begin bij de handeling die nu handmatig, instabiel of niet traceerbaar is. De specialistische pagina’s werken de technische grenzen en implementatie per toepassing uit.

Controleren
Controleer aanwezigheid, assemblage, print, oppervlak of zichtbare defecten en stuur een resultaat naar PLC of lijnbesturing.
Kies op defectdefinitie, contrast, variatie en cyclustijd.

Identificeren
Lees 1D- en 2D-codes, DPM-markeringen of tekst en koppel het resultaat aan product, order, PLC, MES of database.
Kies op codekwaliteit, materiaal, snelheid en no-read-afhandeling.

Meten en lokaliseren
Bepaal maat, positie, hoogte, vorm of volume voor procescontrole, sortering of aansturing van een vervolgstap.
Kies 2D of 3D op tolerantie, oppervlak en hoogtevariatie.
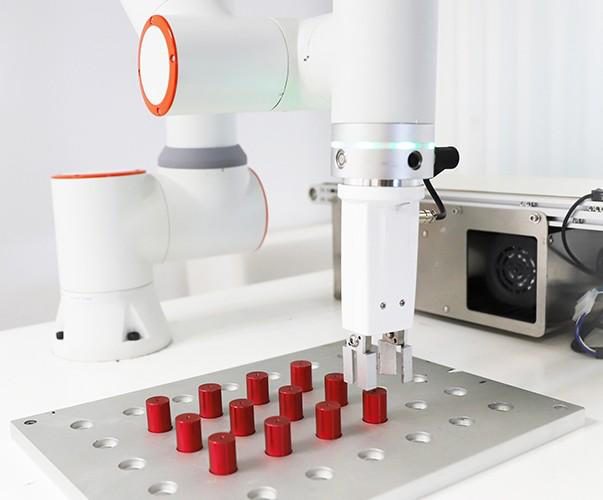
Robot aansturen
Lokaliseer onderdelen voor oppakken, plaatsen, machinebelading of procesbewerking en draag coördinaten gecontroleerd over aan de robot.
Kies 2D of 3D op presentatie, hoogte en oriëntatie.

Variatie classificeren
Gebruik een getraind model wanneer relevante product- of defectvariatie niet praktisch met vaste beeldregels is te beschrijven.
Kies op dataset, foutkosten, beheer en gedrag bij nieuwe variatie.

Onderdelen uit een bak oppakken
Plan een bereikbare en botsingsvrije grijpactie voor onderdelen die los in een bak liggen en elkaar deels aan het zicht onttrekken.
Kies op onderdeelgeometrie, zichtbaarheid, grijper en robotbereik.
Technische architectuur
Dezelfde inspectietaak kan technisch op meerdere manieren worden uitgevoerd. Aantal camera’s, productbeweging, gegevensopslag, receptbeheer, robotkoppeling en onderhoud bepalen welke architectuur past.
Camera en beeldverwerking zitten in één industriële behuizing. Dit past bij afgebakende taken met lokale I/O en een beheersbare configuratie.
Grens: rekenruimte, meerdere camera’s, gegevensopslag en maatwerklogica.
Een industriële PC verwerkt één of meer camerastromen en biedt ruimte voor uitgebreidere software, AI, logging en machine-interfaces.
Grens: grotere integratieomvang, PC-beheer en verantwoordelijkheid voor softwareonderhoud.
2D gebruikt contrast in een vlak beeld. 3D voegt hoogte of diepte toe voor vorm, volume, overlappende onderdelen of variabele producthoogte.
Kies 3D wanneer de beslissing werkelijk diepte-informatie nodig heeft.
Vaste regels zijn passend wanneer kenmerken stabiel met contrast, geometrie of maat zijn te beschrijven. AI helpt bij relevante variatie die niet praktisch in zulke regels past.
AI vraagt representatieve data, versiebeheer en controle op nieuwe variatie.
Van vraag naar productie
De camera is één onderdeel. Betrouwbare werking vraagt een samenhangende keuze van beeldveld, lens, belichting, trigger, verwerking, mechanische montage en communicatie met de machine.
Stap 1
Beschrijf goede, slechte en grensgevallen en leg vast welke actie na elk resultaat volgt.
Stap 2
Vergelijk camera, lens en belichting met representatieve producten, beweging en omgevingslicht.
Stap 3
Bepaal verwerking, I/O, PLC- of robotkoppeling, receptbeheer, logging en foutafhandeling.
Stap 4
Test timing, productvariatie, omstellingen en storingsgedrag onder afgesproken productiecondities.
Stap 5
Leg instellingen, reservedelen, reiniging, training en verantwoordelijkheden voor wijzigingen vast.
Acceptatie in productie
Een demonstratie met één goed product is onvoldoende. Leg per toepassing vast welke productvariatie, snelheid, foutsoorten en storingssituaties de acceptatietest moet bevatten.
Definieer welke kenmerken zichtbaar moeten zijn en welke tolerantie, codekwaliteit of defectgrens geldt.
Neem goedgekeurde varianten, kleur, oppervlak, positie, vervuiling en relevante grensgevallen op.
Meet trigger, belichting, verwerking, communicatie en mechanische actie bij de hoogste afgesproken lijnbelasting.
Test no-read, onzeker resultaat, time-out, verbroken verbinding en gedrag van reject of robot.
Controleer receptwissel, herstart, kalibratie en herstel na stilstand zonder ongecontroleerde productie.
Leg vast wie grenswaarden, modellen, softwareversies, reservedelen en onderhoud mag wijzigen.
Businesscase
De waarde hangt af van het huidige proces, de kosten van fouten en de maatregelen die na een visionresultaat mogelijk zijn. Gebruik daarom meetgegevens uit een representatieve periode en vermeld aannames afzonderlijk.
Eenvoudig rekenmodel
Jaarlijkse proceswaarde = vermeden handmatige uren + vermeden kosten van afkeur, herstel en claims + extra bijdrage door beschikbare capaciteit − extra kosten voor onderhoud, licenties en beheer. Vergelijk dit met engineering, hardware, inbouw, validatie en training.
Volgende stap
Stuur foto’s, productsamples en een korte beschrijving van cyclustijd, variatie, gewenste beslissing en machinekoppeling. Daarmee kan Sedeco bepalen welke vragen eerst in een haalbaarheidstest moeten worden beantwoord.